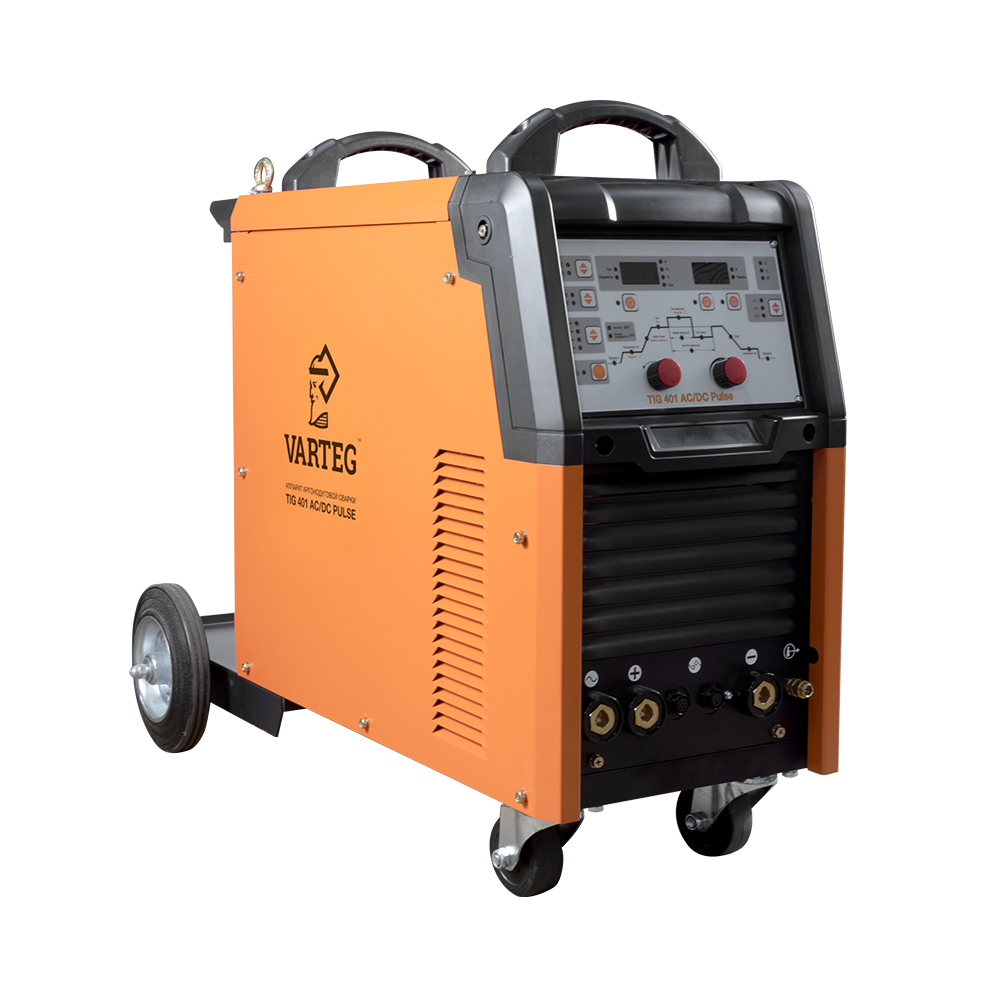
Аппарат аргонодуговой сварки FOXWELD TIG 401 AC/DC Pulse — это современный инверторный аргонодуговым аппарат с цифровым управлением, позволяющий работать как на постоянном (сварка сталей, меди, титана), так и на переменном токе (сплавы алюминия, магния, медные сплавы больших толщин, где требуется удаление окислов со свариваемой поверхности). TIG 401 AC/DC Pulse имеет следующие режимы работы: аргонодуговая сварка на переменном токе (TIG AC), импульсный режим аргонодуговой сварки на переменном токе (TIG AC PULSE), аргонодуговая сварка на постоянном токе (TIG DC), импульсный режим аргонодуговой сварки на постоянном токе (TIG DC PULSE), ручная дуговая сварка штучным электродом (ММА). По сравнению с обычным режимом, импульсный уменьшает тепловложение, улучшает стабилизацию дуги, особенно на малых токах. Есть возможность изменять форму волны в режиме переменного тока АС. Это позволяет изменить характер процесса, изменить глубину проплавления, тем самым повысить производительность. 2 цифровых дисплея на панели управления и циклограмма рабочего процесса отображают параметры сварки в реальном времени. Максимальный сварочный ток в 400 ампер в любом режиме сварки, ПВ (продолжительность включения) 100% на максимальном токе, 2 мощные ручки на корпусе, платформа на колёсах, установочное место для баллона с газом, возможность подключения пульта или педали дистанционного управления сварочных током – в установке есть всё необходимое для крупных промышленных производств и строительства.РАБОТА БЕЗ ОСТАНОВКИПараметр ПВ 100% на максимальном токе при КПД 85% обеспечивает бесперебойную устойчивую работу сварочного аппарата в течении всего рабочего дня. Это позволяет производить безостановочный сварочный процесс и выполнять работы, которые требуют больших временных затрат, что повышает скорость и производительность.РЕЖИМ PULSEРежим PULSE упрощает процесс сварки алюминия и его сплавов, а также нержавеющих сталей, обеспечивая высокий уровень надежности соединения. В отличие от короткого замыкания, импульсная сварка не создает брызг и предотвращает залипание. Качество и удобство импульсного процесса позволяет сваривать швы разной сложности сварщику с незначительным опытом. Импульсный режим на переменном и постоянном токе дает возможность высококачественной сварки тонкостенных изделий из нержавейки и алюминия.СВАРКА ПЕРЕМЕННЫМ И ПОСТОЯННЫМ ТОКОМВозможность работать как на постоянном (сварка стали, меди, титана), так и на переменном токе (сплавы алюминия, магния, медные сплавы больших толщин, где требуется удаление окислов со свариваемой поверхности).СОХРАНЕНИЕ ПРОГРАММНаличие ячеек памяти позволяет сохранять настройки установленных параметров сварки, часто повторяемых задач и воспроизводить их при необходимости, что значительно сокращает время наладки оборудования.РАЗЪЁМ ДУИнвертор имеет возможность подключения пульта дистанционного управления, что позволяет регулировать сварочный ток непосредственно вблизи проведения сварочных работ даже при большой длине сварочных кабелей. Например, при аргонодуговой сварке, когда обе руки сварщика заняты, педаль дистанционного управления, работающая по принципу автомобильной педали газа (акселератора), позволяет управлять током сварки в процессе работы, создавая условия для получения максимального качества сварного шва.ПРЕИМУЩЕСТВА:Возможность изменения формы волны в режиме переменного тока АССпециальная функция со смешанным током (Режим MIX)Данная установка позволяет осуществить хранение и управление 20-ти программ сваркиВозможность дистанционного управленияВозможность настройки всех параметров импульсной сваркиПонятная панель управления, где все параметры сварки можно легко настроить или выбрать из уже имеющихсяВозможность подключения горелок с водяным охлаждениемПлавная регулировка всех заявленных параметровАппарат имеет компенсацию потерь сварочного напряжения, позволяет улучшить процесс сварки при использовании длинных кабелейРегулируемые функции Hot Start (горячий старт), Arc Force (форсаж дуги) в режиме ММА2 цифровых дисплея для отображения и настройки параметров сваркиКлавиша выбора способа сварки (MMA, TIG)Клавиша выбора рода тока (Постоянный ток (AC)/Переменный ток (DC))Клавиша включения импульсного режима сваркиКлавиши сохранения и загрузки программРегулятор выбора параметровРегулятор настройки параметровКлавиша для выбора дополнительных функцийTIG HF - бесконтактный способ возбуждения дуги с помощью высокочастотного осциллятораTIG LIFT - контактный способ возбуждения дуги касанием вольфрамового электродаВосстановление заводских настроекРежим компенсации потерь сварочного напряженияРежим "SPOT" («сварка по времени») - позволяет установить время горения сварочной дуги для получения точек одинакового размераВключение дистанционного устройстваКлавиша выбора режима управления сварочным процессом2Т – 2-х тактный режим («быстрый») - при нажатии на горелке начинается цикл сварки, отпускаете — заканчивается4T – 4-х тактный режим работы («долгий») – обычно используется для сварки длинных швов. При кратковременном нажатии кнопки горелки зажигается сварочная дуга. При повторном кратковременном нажатии – заканчивается. Также при использовании этого режима активируются дополнительные параметрыSpeсial 4Т (SP 4T) – многоуровневый режим. При кратковременных нажатиях на кнопку горелки осуществляются разные режимы сварки. Переключение настройки начального/основного/конечного токаКлавиша выбора формы волныПрямоугольный импульс - эффективен для получения большей мощностиСинусоидальный импульс - обеспечивает плавную и мягкую дугу со сниженным уровнем шума, идеально подходит для сварки средних толщинТреугольный импульс - обеспечивает пониженное тепловложение с уменьшенной деформацией металла, идеально подходит для сварки малых толщин, оптимально для сварки загрязненных изделийСмешанный ток (Режим MIX) - ток автоматически переключается с переменного тока (AC) на постоянный ток (DC), что позволяет получить в сумме хорошую очистку поверхности, также увеличивает глубину проплавленияФУНКЦИОНАЛЬНЫЕ ОСОБЕННОСТИ:ИНДИКАТОРЫ: ИНДИКАТОР НАПРЯЖЕНИЯ указывает на наличие напряжения на выходных клеммах во время процесса сварки.ИНДИКАТОР ПЕРЕГРЕВА/ОШИБКИ - в зависимости от причины: перегрев, перегрузка по току, неисправность аппарата и т.д. будет загораться данный светодиод и на дисплее будет отображаться код ошибки.ИНДИКАТОР ДУ показывает, что к аппарату подключено дистанционное устройство (педаль).ЦИФРОВОЙ ИНДИКАТОР ТОКА И ПАРАМЕТРОВ СВАРКИ показывает установленное значение текущего параметра в режиме настройки. В процессе сварки показывает значения сварочного тока.ЦИФРОВОЙ ИНДИКАТОР НАПРЯЖЕНИЯ показывает включение/выключения функций и номера ячеек сохраненных программ. В процессе сварки показывает значения сварочного напряжения.ЦИКЛОГРАММА ПАРАМЕТРОВ СВАРКИ: 1. ПРОДУВКА ПЕРЕД СВАРКОЙ: регулировка времени продувки перед началом сварочного процесса чтобы избежать окисления вольфрамового электрода и свариваемой детали.2. НАЧАЛЬНЫЙ ТОК: устанавливает значение сварочного тока в начале сварочного процесса. Позволяет изменить глубину проплавления свариваемой детали в начальный момент после зажигания дуги. Установка параметра в амперах (А), при этом его величина ограничена установленным значением основного тока сварки.ФУНКЦИЯ «ПОДЖИГ» (в режиме ММА) позволяет регулировать в начальный момент сварочного процесса кратковременное повышение величины сварочного тока, по сравнению с установленной величиной, для облегчения зажигания дуги.3. НАРАСТАНИЕ устанавливает время перехода от начального к основному значению сварочного тока.ВРЕМЯ ПОДЖИГА (в режиме ММА) позволяет установить время работы функции «ПОДЖИГА».4. ТОК: устанавливает основное значение сварочного тока.5. ТОК ИМПУЛЬСА: Устанавливает величину сварочного тока в импульсном режиме. Устанавливает значение переменного тока (АС) в режиме MIX.ФУНКЦИЯ «ФОРСАЖ» (в режиме ММА) позволяет стабилизировать ток при небольшой длине дуги, снижая вероятность приваривания сварочного электрода.6. ВРЕМЯ ИМПУЛЬСА (в импульсном режиме) позволяет регулировать длительность (ширину) импульсов, время импульса ко времени паузы, в процентном соотношении.7. ЧАСТОТА ИМПУЛЬСА (в импульсном режиме) позволяет изменять частоту импульсов. С увеличением частоты сварочная дуга концентрируется, уменьшается ширина конуса дуги, увеличивается проплавление свариваемой детали.8. ТОК ПАУЗЫ: Устанавливает величину сварочного тока во время паузы импульсного режима сварки. Устанавливает значение постоянного тока (DC) в режиме MIX9. СПАД: устанавливает время плавного снижения от основного сварочного тока до значения конечного тока.10. КОНЕЧНЫЙ ТОК: устанавливает величину сварочного тока в конце сварке. Установка параметра в амперах (А), при этом его величина в режиме TIG DC ограничена установленным значением основного тока сварки. В режиме TIG АС конечный ток не ограничивается установленным значением основного тока сварки.11. ПРОДУВКА ПОСЛЕ СВАРКИ позволяет регулировать время продувки после сварки, чтобы избежать окисления разогретых электрода и детали.12. ЧАСТОТА АС позволяет регулировать выходную частоту переменного тока.13. БАЛАНС ПОЛЯРНОСТИ АС устанавливает процентное отношение положительной волны по отношению к отрицательной на переменном токе (TIG АС). Во время положительной волны происходит очищение от окисной пленки поверхности металла. Во время отрицательной волны —проплавление металла. Для слабозагрязненных деталей устанавливайте баланс около 30-35%; для сильнозагрязненных / с толстой окисной пленкой - 50% и выше, но при этом следите за состоянием вольфрамового электрода и горелки.ИНФОРМАТИВНАЯ ПАНЕЛЬ УПРАВЛЕНИЯ: Удобная настройка режимов сварки с помощью информативной панели управления и двух цифровых индикаторов тока, параметров сварки и напряжения. В аппарате большое количество функций и опций, которые настраиваются с помощью специальных кнопок. Наглядная циклограмма показывает индикацию таких процессов и параметров, как продувка перед сваркой, начальный ток, функция «поджиг» (в режиме MMA), нарастание, время поджига (в режиме MMA), ток импульса, функция «форсаж» (в режиме MMA), время импульса и частота импульса (в импульсном режиме), ток паузы, спад, конечный ток, продувка после сварки, частота AC, баланс полярности AC.РЕЖИМ TIG AC/DC: Максимальный ток в 400 А, выдаваемый источником питания, позволяет применять вольфрамовые электроды диаметрами от 1,0 до 3,2 мм;Мягкий и стабильный контактный поджиг дуги;Аргонодуговая сварка переменным и постоянным током позволяет работать со сплавами меди, титана и марганца;Режим работы горелки 2T, 4T, Special 4T;Возможность выбора формы волны переменного тока ACПРОЦЕССЫ И РЕЖИМЫ СВАРКИ: ВЫБОР ВИДА СВАРКИ: РУЧНАЯ ДУГОВАЯ СВАРКА (ММА) АРГОНОДУГОВАЯ СВАРКА (TIG)ВЫБОР РЕЖИМА УПРАВЛЕНИЯ СВАРОЧНЫМ ПРОЦЕССОМ: 2Т (2-х тактный режим) - при нажатии кнопки аргонодуговой горелки начинается процесс сварки, отпускаете - заканчивается. Если во время спада дуги нажать повторно кнопку, то процесс возобновляется. 4Т (4-х тактный режим) обычно используется для длинных швов. При нажатии и удержании кнопки подается «начальныйток». При отпускании кнопки идет нарастание тока до основного значения. При повторном нажатии и удержании кнопки идет спад тока до конечного. При отпускании процесс заканчивается. SPECIAL 4Т - при нажатии кнопки горелки подается защитный газ по времени, установленному начальной продувкой газа, зажигается дуга и горит мощностью, установленной значением «начального тока». После этого кнопка горелки отпускается, происходит «нарастание» по времени до основного значения сварочной тока. Для того чтобы завершить процесс сварки нужно повторно нажать и удерживать кнопку горелки. В это врем происходит «спад тока» до конечного, идет заключительная продувка газа, процесс заканчивается. Если кнопку горелки отпустить во время «спада тока» до перехода в «конечный ток», то цикл сварки повторяется снова.ВЫБОР РОДА ТОКА: ПОСТОЯННЫЙ ТОК (DC) ПЕРЕМЕННЫЙ ТОК (АС)ВЫБОР ФОРМЫ ВОЛНЫ ПЕРЕМЕННОГО ТОКА (TIG АС): ПРЯМОУГОЛЬНАЯ СИНУСОИДАЛЬНАЯ ТРЕУГОЛЬНАЯ СМЕШАННЫЙ ТОК AC/DC (РЕЖИМ MIX)ДОПОЛНИТЕЛЬНЫЕ ФУНКЦИИ: Режим способа зажигания дуги:TIG HF - бесконтактный способ возбуждения дуги с помощью высокочастотного осциллятораTIG LIFT - контактный способ возбуждения дуги касанием вольфрамового электрода Восстановление заводских настроек. Режим компенсации потерь сварочного напряжения. Режим «SPOT» (сварка точками). Включение дистанционного устройства (педали).СОХРАНЕНИЕ И ЗАГРУЗКА ПРОГРАММ. ПОЗВОЛЯЕТ ОСУЩЕСТВИТЬ ХРАНЕНИЕ ИЛИ УПРАВЛЕНИЕ 20 ПРО-ГРАММАМИ СВАРКИ.РЕГУЛЯТОРЫ:«ВЫБОР ПАРАМЕТРОВ» позволяет выбрать параметр или функцию сварки для последующей настройки.«НАСТРОЙКА ПАРАМЕТРОВ позволяет устанавливать значение выбранного параметра.ФОРМЫ ВОЛНЫ ПЕРЕМЕННОГО ТОКА (T1G АС)1. ПРЯМОУГОЛЬНЫЙ ИМПУЛЬСТок сварки имеет прямоугольную форму, поэтому фронты переключения очень быстрые. Эта форма импульса чрезвычайно эффективна для получения большей мощности процесса сварки. Поскольку скорость сварки на прямоугольных импульсах тока выше, чем на импульсах другой формы, то она идеально подходит для сварки больших толщин.2. СИНУСОИДАЛЬНЫЙ ИМПУЛЬСТок сварки имеет форму синусоиды, поэтому фронты импульсов переключаются медленно, и уровень шума, производимого сварочным аппаратом, ниже.3. ТРЕУГОЛЬНЫЙ ИМПУЛЬСВсе комментарии, сделанные относительно синусоидального импульса, применимы также и для треугольного импульса, но у последнего фронты переключения медленнее, и процесс сварки происходит мягче. В некоторых случаях, треугольная форма импульсов является более предпочтительной - например при осуществлении сварки изделий, пропитанных маслом. Происходит более эффективное очищение свариваемого металла,4. СМЕШАННЫЙ ТОК - ПЕРЕМЕННЫЙ/ПОСТОЯННЫЙ (Режим MIX)Ток автоматически переключается с одного режима на другой: переменный ток (АС) и постоянный ток (DC). Это дает возможность использовать наилучшие характеристики обоих видов тока: переменного тока-для осуществления очистки поверхности, апостоянного тока - для увеличения глубины проплавления.ДОПОЛНИТЕЛЬНЫЕ ФУНКЦИИ:Режим способа зажигания дуги: TIG HF - бесконтактный способ возбуждения дуги с помощью высокочастотного осциллятора TIG LIFT - контактный способ возбуждения дуги касанием вольфрамового электродаКомпенсация потерь сварочного напряжения - функция, которая улучшает процесс сварки при использовании длинных кабелей.Режим прерывистой сварки (режим «SPOT») - функция, которая улучшает процесс сварки точками. При включенной функции дугу легче прервать.КОМПЛЕКТАЦИЯ: Аппарат аргонодуговой сварки FOXWELD TIG 401 AC/DC Pulse – 1 шт.; Горелка TIG WP-18 с жидкостным охлаждением – 1 шт.; Обратный кабель 3 м с зажимом для заземления – 1 компл.; Газовый шланг 4 м – 1 шт.; Комплект ЗИП – 1 шт.; Инструкция – 1 шт.; Гарантийный талон – 1 шт.